- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kaip integruotas kalimas, liejimas ir CNC apdirbimas pagerina individualių metalo komponentų sąnaudų efektyvumą
NINGBO, KINIJA – 2026 m. lapkričio 13 d– Kadangi pramonės gamintojai Šiaurės Amerikoje ir Europoje susiduria su didėjančiu spaudimu kontroliuoti gamybos sąnaudas, laikantis griežtų komponentų specifikacijų, gamybos proceso parinkimas tapo svarbia inžinerijos ir tiekimo grandinės planavimo dalimi.
Sudėtingiems metaliniams komponentams pasikliauti vienu gamybos procesu ne visada yra pats ekonomiškiausias sprendimas. Tiesioginis CNC apdirbimas iš kietos medžiagos gali suteikti daug dizaino lankstumo, tačiau taip pat gali būti pašalinta daug medžiagos ir pailginti apdirbimo ciklai. Kita vertus, kalimas ir liejimas gali sudaryti formas, artimesnes galutinio komponento geometrijai, todėl sumažėja medžiagos, kurią reikia pašalinti vėlesnio apdirbimo metu, kiekis.
Pripažindamas šių gamybos santykių svarbą,Ningbo Youlin Trading Co., Ltd.dėmesys sutelkiamas į beveik tinklinės formos formavimo procesų koordinavimą, įskaitant uždarą kalimą ir tikslų liejimą,CNC precizinis apdirbimasir kokybės patikrinimą.
Šis kombinuotas metodas suteikia alternatyvų nestandartinių pramoninių komponentų gamybos būdą, padedant inžinierių komandoms įvertinti medžiagų panaudojimą, apdirbimo reikalavimus, gamybos efektyvumą ir bendras gamybos sąnaudas.
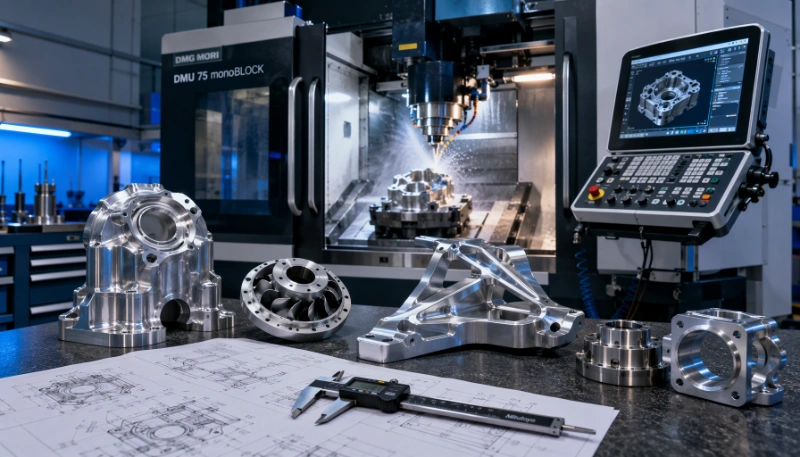
Kodėl gamybos proceso integravimas yra svarbus individualiems metaliniams komponentams
Tiksliųjų metalinių komponentų gamyba dažnai apima kelis etapus – nuo žaliavos paruošimo ir pirminio formavimo iki apdirbimo, paviršiaus apdorojimo ir galutinio patikrinimo.
Kai kiekvienas etapas tvarkomas atskirai, tiekėjų derinimas gali tapti sudėtingas. Inžinerinio brėžinio aiškinimas, apdirbimo leistinos nuorodos, matmenų nuorodos, medžiagų dokumentacija ir gamybos grafikai įvairiose gamybos įmonėse gali skirtis.
Dėl šių skirtumų gali atsirasti papildomų ryšių reikalavimų ir apsunkinti kokybės kontrolės visame gamybos procese sunkumus.
Pavyzdžiui, hidraulinio vožtuvo korpusui gali prireikti iš pradžių kalto arba išlieto ruošinio, o po to vidinių kanalų, srieginių prievadų, sandarinimo paviršių ir tvirtinimo sąsajų CNC apdirbimo. Jei ruošinys nėra suprojektuotas atsižvelgiant į vėlesnes apdirbimo operacijas, per didelis medžiagos pašalinimas arba nepakankamas apdirbimo rezervas gali turėti įtakos gamybos efektyvumui.
Integruotoje gamybos strategijoje į šiuos svarstymus atsižvelgiama anksčiau inžinerijos procese. Kartu vertindami formavimo ir apdirbimo reikalavimus, gamintojai gali nustatyti tinkamesnę gamybos seką ir sumažinti nereikalingų operacijų skaičių.
Ningbo Youlin Trading Co., Ltd. šis koordinavimas yra svarbi individualių OEM ir ODM metalinių komponentų projektų rėmimo dalis.
1. Beveik tinklinės formos formavimas: tinkamos komponentų geometrijos nustatymas
Beveik tinklinės formos gamyba reiškia gamybos metodus, kuriais prieš antrinį apdirbimą sukuriamas komponentas, artimas numatytai galutinei geometrijai. Tikslas yra sumažinti nereikalingą medžiagos pašalinimą, išlaikant pakankamai matmenų apdailos.
Kalimasir liejimas yra du dažniausiai naudojami metodai, nors jų tinkamumas priklauso nuo komponento struktūros, medžiagos savybių ir gamybos reikalavimų.
Atraminių komponentų kalimas su uždaru štampu
Uždarajame kalimo štampuose naudojami forminiai štampai, kad būtų suformuotas kaitinamas arba kitaip paruoštas metalas kontroliuojamu slėgiu. Procesas gali pagaminti komponentus su gana sudėtingais išoriniais profiliais, tuo pačiu padedant sukurti palankų medžiagų grūdelių srautą.
Naudojant pasikartojančias mechanines apkrovas, smūgius ar vibraciją, kalimas gali turėti pranašumų dėl mechaninio stiprumo ir nuovargio, palyginti su tam tikrais alternatyviais gamybos metodais.
Įprastos medžiagos, naudojamos nestandartinių kalimo projektuose, yra šios:
- Anglinis ir legiruotasis plienas konstrukciniams ir mechaniniams komponentams.
- Nerūdijančio plieno rūšys, skirtos korozijai atspariems darbams.
- Aliuminio lydiniai, skirti svoriui jautriems komponentams.
- Žalvaris ir kiti vario lydiniai, skirti tam tikroms mechaninėms ir skysčių valdymo reikmėms.
Tipiški kaltiniai komponentai yra hidraulinės jungiamosios detalės, automobilių jungtys, mechaninės jungtys, sunkiosios įrangos dalys ir pramoniniai tvirtinimo komponentai.
Po pradinio formavimo etapo CNC apdirbimas gali būti naudojamas norint užbaigti kritinius matmenis, sriegines jungtis, guolių paviršius ir surinkimo sąsajas.
Kalimo ir apdirbimo derinys leidžia išspręsti pradinę medžiagos struktūrą ir galutinius matmenų reikalavimus taikant skirtingus, bet vienas kitą papildančius procesus.
Investicinis liejimas sudėtingoms komponentų geometrijoms
Investicinis liejimas, taip pat žinomas kaip vaško liejimas, tinka sudėtingų formų, detalių išorinių ypatybių ir geometrijos komponentams, kuriems gali prireikti didelio apdirbimo, jei jie gaminami iš kietos medžiagos.
Procesas apima vaško rašto sukūrimą, keraminio apvalkalo formavimą aplink jį, vaško pašalinimą ir išlydyto metalo įpylimą į susidariusią ertmę.
Jis dažniausiai naudojamas nerūdijančio plieno ir kitų lydinių komponentams, kai sudėtingus geometrijos ir medžiagų reikalavimus reikia atsižvelgti kartu.
Investicijosliejimasgali sumažinti didelio medžiagų pašalinimo poreikį, nors dėl kritinių matmenų ir funkcinių paviršių vis tiek gali prireikti CNC apdailos.
Taikymas apima pramoninius vožtuvų komponentus, siurblių dalis, jūrinę įrangą, mechaninius korpusus ir kitus pasirinktinius metalinius komponentus.
Aukšto slėgio liejimas aliuminio ir cinko dalims
Aukšto slėgio liejimas yra dar viena galimybė gaminti gana sudėtingų formų ir pakartojamų matmenų komponentus.
Išlydytas aliuminis arba cinko lydinys įpurškiamas į metalinį štampą esant slėgiui, todėl galima gaminti detales turinčias detales ir palyginti plonas sienelių dalis.
Šis procesas yra ypač tinkamas naudojant pakartotinius gamybos kiekius, pvz., įrangos korpusus, laikiklius, gaubtus ir pasirinktas mechanines dalis.
Priklausomai nuo konstrukcijos ir reikalingo matmenų tikslumo, antrinis apdirbimas gali būti reikalingas srieginėms skylėms, tikslaus montavimo paviršiams ir kitoms funkcinėms savybėms.
Renkantis lietinį liejimą taip pat reikėtų atsižvelgti į tokius veiksnius kaip investicijos į įrankius, numatomas gamybos kiekis, sienelės storis ir galimi liejimo defektai.
2. Tikslus CNC apdirbimas: funkcinio tikslumo pasiekimas
Norskalimasir liejimas nustato pagrindinę komponentų geometriją, CNC apdirbimas dažnai yra atsakingas už kritinių matmenų, reikalingų surinkimui ir veikimui, gamybą.
Šis skirtumas ypač svarbus pramoninėms dalims su tiksliomis angomis, srieginėmis jungtimis, sandarinimo paviršiais, guolių angomis ir daugybe montavimo nuorodų.
Daugiaašis CNC tekinimas ir frezavimas
Ningbo Youlin Trading Co., Ltd. palaiko pasirinktinius CNC tekinimo ir frezavimo reikalavimus įvairioms metalo medžiagoms, įskaitant nerūdijantį plieną, žalvarį, vario lydinius, anglinį plieną, legiruotą plieną ir aliuminį.
Atsižvelgiant į komponentų geometriją ir gamybos reikalavimus, apdirbimo operacijos gali apimti:
- CNC tekinimas cilindriniams komponentams, velenams ir srieginėms detalėms.
- CNC frezavimas plokštiems paviršiams, plyšiams, kišenėms ir sudėtingiems profiliams.
- Daugiaašis apdirbimas komponentams, kuriuos reikia apdirbti skirtingomis kryptimis.
- Tikslus funkcinių skylių ir vidinių jungčių gręžimas, sriegimas ir gręžimas.
Pavyzdžiui, suklastotam hidrauliniam komponentui gali prireikti CNC apdirbimo, kad būtų užbaigti jo tvirtinimo paviršiai, vidiniai prievadai, srieginės jungtys ir sandarinimo grioveliai. Pradiniame kalimo procese nustatoma pagrindinė konstrukcinė forma, o apdirbant susidaro įrengimui ir eksploatacijai reikalingos savybės.
GD&T ir apdirbimo taško kontrolė
Geometrinis matmenų nustatymas ir tolerancija (GD&T) atlieka svarbų vaidmenį gaminant komponentus su daugybe funkcinių paviršių.
Brėžinyje gali būti nurodyti ne tik atskiri matmenys, bet ir padėties tolerancijos, su koncentriškumu susiję reikalavimai, statmenumas, plokštumas ir kiti geometriniai ryšiai.
Tinkamų apdirbimo atskaitos taškų nustatymas padeda išlaikyti matmenų ryšius tarp skirtingų savybių ir sumažina susikaupusių padėties nustatymo klaidų riziką keliose sąrankose.
Dėl to komponentams, kuriems reikia kelių apdirbimo operacijų, tvirtinimo detalių planavimas ir atskaitos taško pasirinkimas turėtų būti apsvarstyti atliekant inžinerinę peržiūrą, o ne traktuoti kaip atskiri gamybos sprendimai.
Galutinė apdirbimo tolerancija priklauso nuo medžiagos savybių, komponentų geometrijos, įrangos galimybių ir tikrinimo reikalavimų.
3. Gamybos projektavimas: formavimo ir apdirbimo sujungimas projektavimo etape
Gamybos projektavimas (DFM) padeda nustatyti galimus gamybos sunkumus prieš panaudojant įrankius ir gamybos išteklius.
Komponentų, apimančių ir formavimą, ir apdirbimą, inžinerinis vertinimas turėtų atsižvelgti į kiekvieno proceso reikalavimus, o ne optimizuoti tik pradinį ruošinį arba baigtą geometriją.
Svarbūs svarstymai apima:
Kalimo ir liejimo geometrija
Grimzlės kampai, atsiskyrimo linijos, sienelės storis, kampų spinduliai ir konstrukciniai perėjimai įtakoja formavimo galimybes. Atitinkami konstrukcijos koregavimai gali pagerinti medžiagų srautą, supaprastinti štampavimo konstrukciją ir sumažinti galimus gamybos defektus.
Apdirbimo pašalpos
Pradiniame ruošinyje turi būti pakankamai medžiagos tolesniam apdirbimui, nesukuriant bereikalingai didelių leidimų. Tai padeda subalansuoti formavimo reikalavimus su apdirbimo laiku ir medžiagų panaudojimu.
Apdirbimo taško pasirinkimas
Funkciniai paviršiai ir atskaitos ypatybės turi būti vertinamos kartu, kad būtų nustatyti praktiniai apdirbimo atskaitos taškai. Tinkama atskaitos taško strategija padeda išlaikyti kelių operacijų nuoseklumą.
Komponentų konsolidavimas
Kai kurie mazgai susideda iš kelių atskirai pagamintų ir suvirintų komponentų. Atsižvelgiant į konstrukcinius reikalavimus ir gamybos galimybes, integruotas kaltinis arba liejamas komponentas gali sumažinti atskirų dalių ir susijusių surinkimo operacijų skaičių.
Tačiau komponentų konsolidavimas visada turėtų būti vertinamas atsižvelgiant į įrankių sąnaudas, apdirbimo sudėtingumą, priežiūros reikalavimus ir galutinio mazgo funkcinius reikalavimus.
Prototipo kūrimas ir pirmojo gaminio apžiūra
Prototipo gamyba suteikia galimybę patikrinti, ar pasirinktas gamybos būdas yra tinkamas prieš pradedant gaminti didesnius kiekius.
Pradiniai pavyzdžiai gali būti įvertinti dėl matmenų tikslumo, medžiagos charakteristikų, surinkimo tinkamumo ir konkrečių pritaikymo savybių.
Pirmoji gaminio patikra (FAI) taip pat gali būti naudojama kritiniams matmenims dokumentuoti ir pagamintam komponentui palyginti su patvirtintu inžineriniu brėžiniu.
Šis procesas padeda nustatyti būtinus įrankių, apdirbimo atsargų, tvirtinimo detalių ir tikrinimo procedūrų koregavimus prieš pradedant pakartotinę gamybą.
4. Kokybės tikrinimas: nuo žaliavos iki gatavų komponentų
Kai derinami skirtingi gamybos procesai, kokybės valdymas turi atsižvelgti į charakteristikas ir galimus defektus, susijusius su kiekvienu gamybos etapu.
Jei pradinis ruošinys nėra tinkamai valdomas, tiksliai matmenų apdirbtas komponentas vis tiek gali turėti medžiagų ar formavimo problemų. Dėl šios priežasties medžiagų patikrinimas ir proceso patikra yra svarbios metalo gamybos pagal užsakymą dalis.
Medžiagos sudėties patikrinimas
Medžiagos kokybės patikrinimas padeda patvirtinti, kad pasirinkta žaliava atitinka nurodytus inžinerinius reikalavimus.
Jei įmanoma ir taikoma, optinės emisijos spektrometrija (OES) gali būti naudojama metalinių medžiagų cheminei sudėčiai analizuoti.
Medžiagų dokumentacija, įskaitant atitinkamus gamyklos bandymų sertifikatus ir medžiagų bandymų ataskaitas, gali suteikti papildomos informacijos apie medžiagų specifikacijas ir gamybos partijas.
Matmenų tikrinimas ir metrologija
Koordinačių matavimo mašinos (CMM), optinių profilių projektoriai, skaitmeniniai matavimo prietaisai ir paviršiaus šiurkštumo tikrintuvai gali būti naudojami įvairioms komponentų savybėms patikrinti.
Patikrinimo reikalavimai gali apimti:
- Kritiniai matmenys ir apdirbimo tolerancijos.
- Skylių padėtis ir geometriniai ryšiai.
- Plokštumas ir statmenumas.
- Paviršiaus šiurkštumas.
- Sriegio matmenys ir surinkimo sąsajos.
Patikrinimo metodas turėtų būti parinktas atsižvelgiant į komponentų geometriją, tolerancijos reikalavimus ir atitinkamas brėžinio specifikacijas.
Mechaniniai ir paviršiaus bandymai
Priklausomai nuo medžiagos ir numatomo naudojimo, papildomi bandymai gali apimti kietumo matavimą, tempimo bandymą, dangos storio patikrinimą ir druskos purškimo korozijos bandymą.
Slėgį išlaikantiems komponentams taip pat gali reikėti atlikti hidrostatinio slėgio bandymus pagal taikomas gaminio specifikacijas ir bandymo procedūras.
Šie patikrinimai suteikia papildomų įrodymų apie medžiagų ir komponentų veikimą, ne tik tikrinant matmenis.
Kokybės įrašai ir gamybos atsekamumas
OĮG projektams, kuriems reikalinga dokumentuota kokybės patikra, atitinkami patikrinimo įrašai gali padėti priimti ir atsekti produkciją.
Atsižvelgiant į projekto reikalavimus, dokumentuose gali būti:
- Medžiagų bandymų ataskaitos (MTR).
- Pirmojo straipsnio patikrinimo (FAI) ataskaitos.
- Matmenų patikrinimo įrašai.
- Atitikties sertifikatai (CoC).
- Taikomos mechaninio ir paviršiaus apdorojimo bandymų ataskaitos.
Dėl konkretaus dokumentų paketo reikėtų susitarti projekto vertinimo etape.
5. Bendrų metalinių komponentų gamybos sąnaudų įvertinimas
Pasirinkimas tarp apdirbimo, kalimo irliejimasneturėtų būti grindžiamas tik nurodyta atskiros gamybos operacijos vieneto kaina.
Pramoninių OĮG projektų atveju bendrosios nuosavybės išlaidos (TCO) suteikia platesnę perspektyvą, atsižvelgiant į išlaidas, susijusias su visu gamybos ir tiekimo procesu.
Keletas veiksnių turi įtakos bendroms gamybos sąnaudoms.
Medžiagos panaudojimas
Sudėtingo komponento apdirbimas tiesiai iš kietos medžiagos gali lemti didelį medžiagos pašalinimą, ypač kai baigtos detalės išorinis profilis yra netaisyklingas.
Beveik tinklinės formos formavimas gali sumažinti perteklinės medžiagos kiekį, kurį reikia pašalinti, priklausomai nuo komponento geometrijos ir pasirinkto proceso.
Medžiagų, kurių pirkimo sąnaudos didesnės, geresnis medžiagų panaudojimas gali padėti reikšmingai sutaupyti gamybos.
Apdirbimo laikas ir antrinės operacijos
Komponentui su tinkamu kaltiniu arba liejiniu ruošiniu gali prireikti mažiau apdirbimo operacijų nei pagamintam vien tik iš kietos medžiagos.
Sumažėjęs medžiagų pašalinimas gali padėti sutrumpinti apdirbimo ciklus ir pagerinti įrangos panaudojimą.
Tačiau tikroji nauda priklauso nuo ruošinio tikslumo, apdirbimo atsargų, komponentų sudėtingumo ir reikalingų apdailos operacijų skaičiaus.
Įrankių investicijų ir gamybos apimtis
Kalimo štampai ir liejimo formos apima pradines įrankių sąnaudas, į kurias reikia atsižvelgti renkantis gamybos metodą.
Mažiems kiekiams arba dažnai kintamoms konstrukcijoms tiesioginis CNC apdirbimas gali būti ekonomiškesnis, nes paprastai reikia mažiau specialių formavimo įrankių.
Jei norite gaminti pakartotinai arba didesnius kiekius,kalimasir liejimas gali tapti ekonomiškesnis, kai įrankių išlaidas galima paskirstyti keliems gamybos padaliniams.
Kokybės sąnaudos ir tiekimo grandinės koordinavimas
Su kokybe susijusios išlaidos gali viršyti paties patikrinimo kainą. Perdirbimas, atmestos dalys, vėluojantys pristatymai, pakartotinis transportavimas ir papildomas tiekėjų koordinavimas gali turėti įtakos bendrai projekto kainai.
Formavimo, apdirbimo ir tikrinimo reikalavimų derinimas naudojant integruotą gamybos susitarimą gali padėti sumažinti komunikacijos spragas ir pagerinti proceso nuoseklumą.
Galiausiai tinkamiausias gamybos būdas priklauso nuo bendrų medžiagų, geometrijos, matmenų tikslumo, užsakymo kiekio, investicijų į įrankius ir pristatymo grafiko reikalavimų.
6. Integruoto formavimo ir apdirbimo pramoninis pritaikymas
Beveik tinklinės formos formavimo ir CNC apdailos derinys yra svarbus kai kuriems pramoniniams tikslams, kai reikia atsižvelgti į komponentų geometriją, mechanines charakteristikas ir matmenų tikslumą.
Hidraulinės ir skysčių maitinimo sistemos
Hidrauliniams vožtuvų korpusams, kolektorių blokams, siurblio komponentams ir skysčio jungtims gali prireikti kaltinių arba lietinių ruošinių, o po to tiksliai apdirbti vidinius kanalus, montavimo paviršius ir srieginius prievadus.
Automobilių ir ne greitkelių įranga
Pakabos komponentai, su vairu susijusios dalys, jėgos pavaros jungtys ir konstrukcinės detalės gali būti naudingos naudojant kalimo procesus kartu su CNC apdaila, kad būtų pasiektos reikiamos mechaninės ir matmenų charakteristikos.
Jūrų ir pramoninė įranga
Individualizuotos jūrinės jungiamosios detalės, nerūdijančio plieno jungtys, tvirtinimo komponentai ir mechaninė įranga gali apimti investicinį liejimą arba kalimą, po to apdirbimą ir atitinkamą paviršiaus apdorojimą.
Pramoniniai siurbliai ir vožtuvai
Siurblio korpusai, vožtuvų komponentai, sparnuotės ir skysčio valdymo dalys dažnai turi sudėtingą vidinę ir išorinę geometriją. Liejimo, kalimo ir apdirbimo procesų pasirinkimas priklauso nuo medžiagų specifikacijų, slėgio reikalavimų ir komponentų konstrukcijos.
Pramonės mašinos ir automatika
Mechaninėms jungtims, įrangos laikikliams, preciziniams korpusams ir transmisijos komponentams gali prireikti skirtingų gamybos procesų, atsižvelgiant į jų struktūrinius ir funkcinius reikalavimus.
Tinkamo ilgalaikės gamybos būdo pasirinkimas
Nėra vieno gamybos proceso, tinkančio kiekvienam pritaikytam metaliniam komponentui.CNC apdirbimassiūlo lankstumą ir matmenų valdymą, kalimas gali suteikti palankias mechanines laikančiųjų dalių savybes, o liejant galima pritaikyti sudėtingas geometrijas, dėl kurių kitu atveju gali reikėti daug pašalinti medžiagą.
Inžinerinis iššūkis yra nustatyti, kaip šie procesai gali veikti kartu, kad būtų pasiektas reikalingas komponentų veikimas, tuo pačiu kontroliuojant gamybos sąnaudas.
Ningbo Youlin Trading Co., Ltd.palaiko individualius OEM ir ODM gamybos projektus, koordinuodama beveik tinklinio formos formavimą, CNC tikslų apdirbimą, inžinerinį vertinimą ir kokybės tikrinimą.
Taikydama į procesą orientuotą metodą, įmonė dirba su pramonės inžinierių komandomis, kad įvertintų komponentų dizainą, parinktų tinkamus gamybos metodus ir palaikytų gamybą nuo pradinių mėginių iki pakartotinės gamybos.
Apie Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. yra Kinijoje įsikūrusi tikslios gamybos ir inžinerinių sprendimų tiekėja, įsikūrusi Ningbo mieste, Džedziango provincijoje.
Įmonė orientuojasi į nestandartinius OEM ir ODM metalo ir plastiko komponentus, o gamybos paslaugas apima CNC apdirbimą, tikslų kalimą, liejimą pagal užsakymą, lakštinio metalo gamybą ir susijusius gamybos procesus.
Ningbo Youlin dirba su tarptautiniais pramonės klientais pagal individualius komponentų gamybos projektus, teikia inžinerinę komunikaciją, gamybos koordinavimą ir kokybės tikrinimo palaikymą.
Techninės užklausos ir projektų vertinimas
Inžinierių komandos, besidomintys metalo komponentų gamyba pagal užsakymą, gali parengti savo 2D inžinerinius brėžinius, 3D CAD modelius, medžiagų specifikacijas ir numatomus gamybos kiekius techniniam įvertinimui.
Paprastai priimtini brėžinių ir modelių formatai yra STEP, IGES ir DWG.
Norėdami gauti daugiau informacijos apie gamybos galimybes ir OEM/ODM projekto palaikymą, apsilankykite oficialioje svetainėje:
Oficiali svetainė: https://www.nbyoolins.com
Pagrindinės gamybos paslaugos:Tikslusis CNC apdirbimas, kalimas su uždaru štampu, investicijosLiejimas, liejimas, lakštinio metalo gamyba ir individualūs metalo komponentai.
Autoriaus teisės © 2026 Ningbo Youlin Trading Co., Ltd. Visos teisės saugomos.